En este artículo:
- Qué es el repaso de rosca y por qué ocurre
- Por qué el repaso de rosca encarece la bulonería galvanizada
- Dónde aparece este problema en la industria
- Zinc laminar: la alternativa para la bulonería
- Galvanizado y zinc laminar no compiten — se complementan
El galvanizado en caliente es robusto, económico y efectivo para superficies de gran porte.
Pero cuando ese mismo criterio de especificación se aplica a la bulonería, aparece un problema que pocos anticipan y que tiene un costo que se descubre tarde.
Qué es el repaso de rosca y por qué ocurre
El proceso de galvanizado en caliente sumerge las piezas en zinc fundido a aproximadamente 450°C. El resultado es un recubrimiento de entre 45 y 85 micrones de espesor. Para una viga o una columna, ese espesor no es un problema.
Para un tornillo o una tuerca, sí.
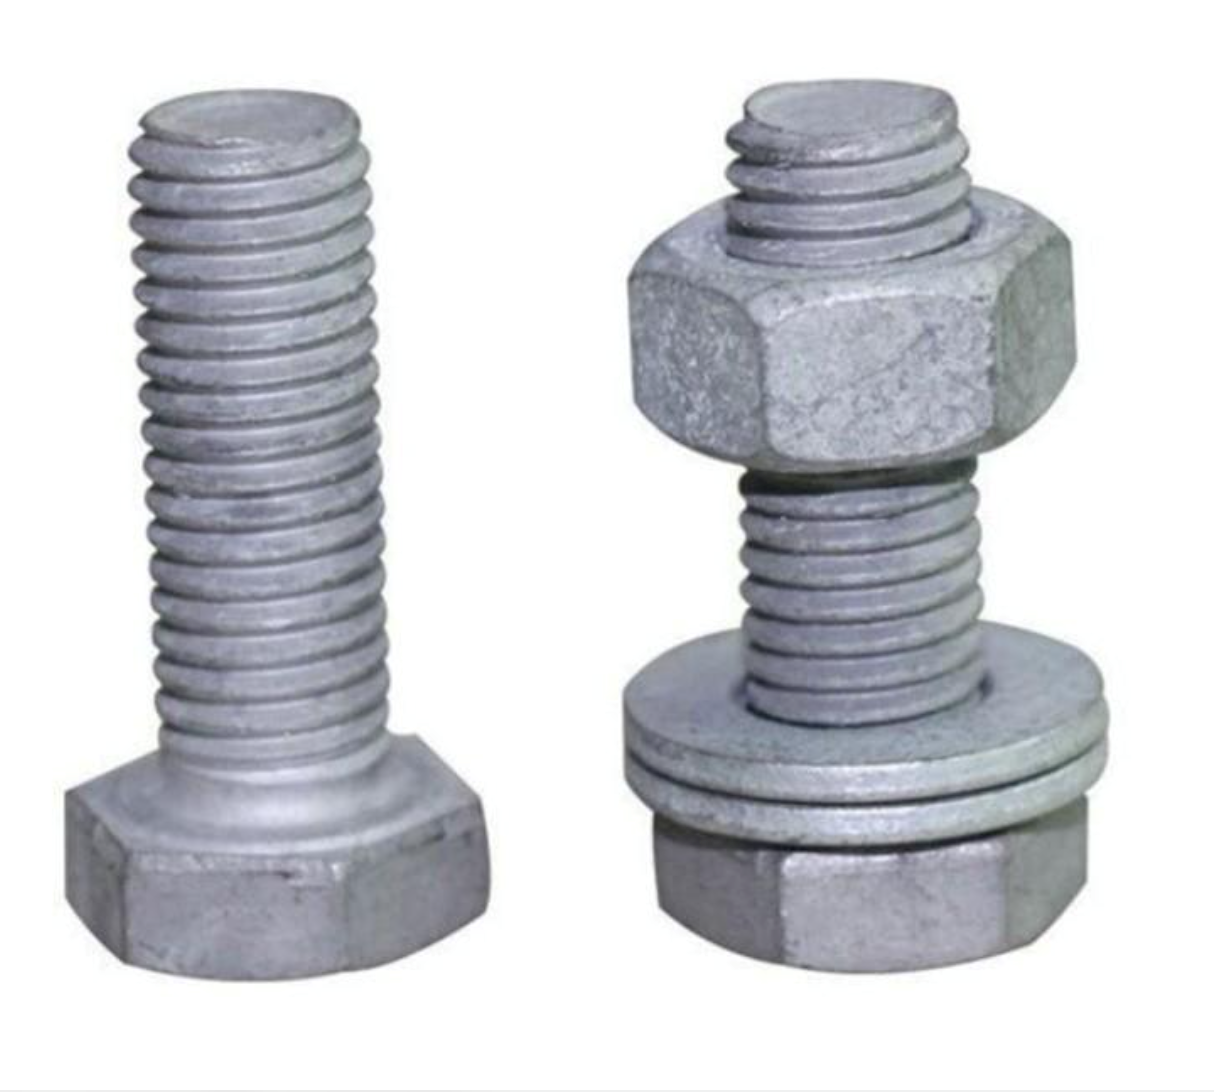
Una rosca métrica estándar tiene tolerancias dimensionales de entre 20 y 30 micrones. El recubrimiento del galvanizado en caliente prácticamente duplica ese margen. La consecuencia directa: la tuerca no entra. O entra con tanta fricción que el ensamble se vuelve impracticable.
La solución que se aplica en planta es el repaso de rosca: pasar un machuelo o una terraja para recuperar la tolerancia dimensional y permitir el ensamble.
El problema es lo que se pierde en ese proceso.
Por qué el repaso de rosca encarece la bulonería galvanizada
El repaso de rosca no es solo una operación adicional. Es una operación que daña el recubrimiento que se acababa de aplicar.
“Al repasar la rosca, se remueve parte del zinc en las zonas de contacto — exactamente donde el componente va a estar sometido a mayor fricción, humedad y carga.”
La otra alternativa que se usa en la industria es fabricar las piezas con tolerancias ampliadas para contemplar el espesor del galvanizado — pero eso tiene su propio costo: modificar las dimensiones originales del tornillo puede comprometer sus propiedades mecánicas y su comportamiento bajo carga.
En cualquiera de los dos casos, los costos que se suman no siempre están contemplados en la especificación original:
- Tiempo de operación adicional en planta
- Herramientas de repaso y su mantenimiento
- Riesgo de daño al hilo si el repaso no es preciso
- Mayor tasa de falla en servicio por zonas sin cobertura o propiedades mecánicas comprometidas
Una pieza que pareció más económica en la etapa de compra puede terminar siendo más cara a lo largo de su vida útil.
Dónde aparece este problema en la industria
El repaso de rosca en bulonería galvanizada es frecuente en proyectos donde se especifica galvanizado en caliente para toda la estructura:
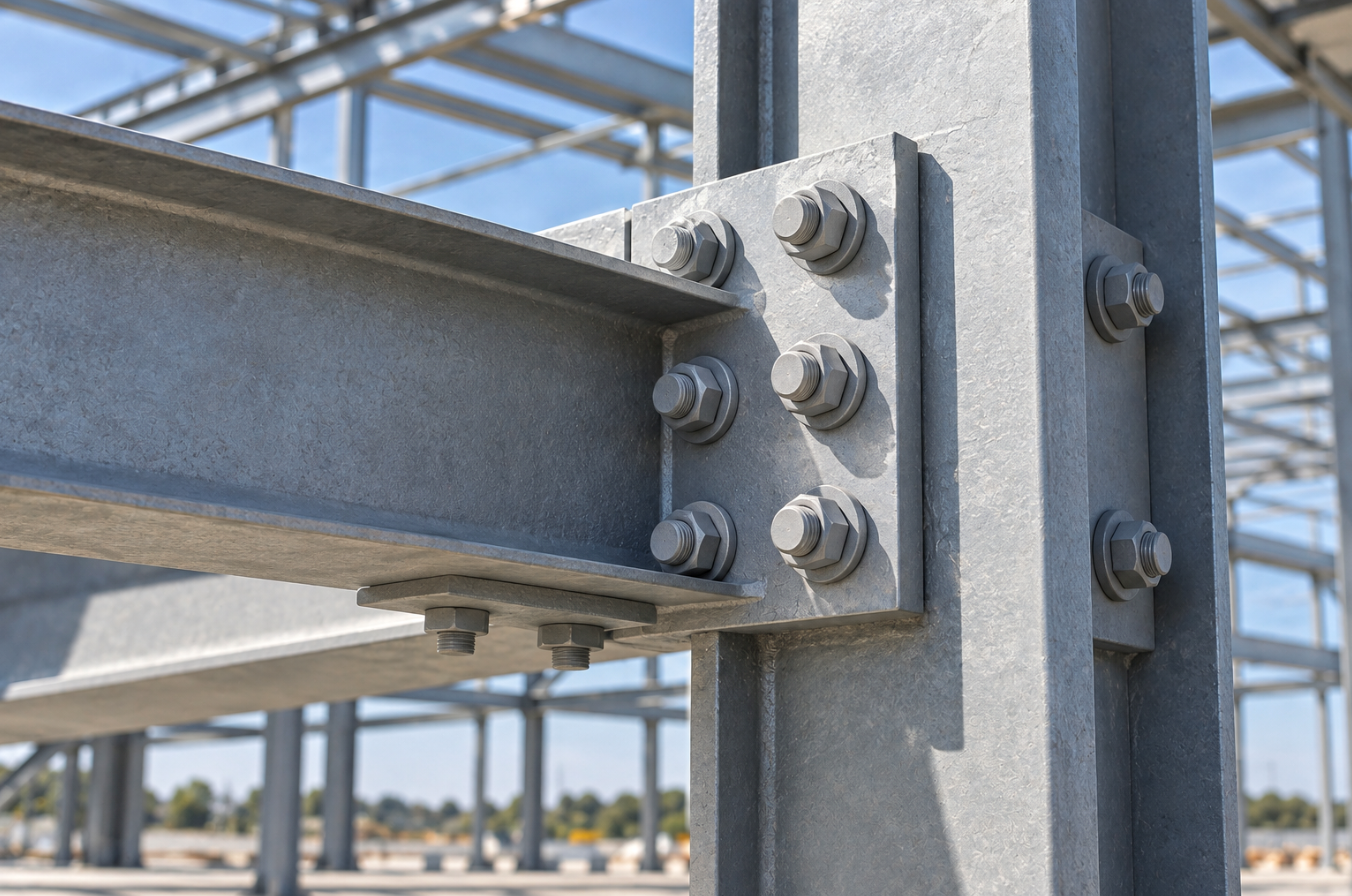
- Estructuras metálicas para minería, construcción y oil & gas
- Soportes y estructuras para paneles solares
- Torres de transmisión eléctrica y herrajes para transformadores
- Infraestructura vial y de transporte
En todos estos casos, el volumen de bulonería es significativo. El repaso de rosca, multiplicado por miles de piezas, deja de ser un detalle para convertirse en un problema de proceso con impacto directo en costos y calidad.
Zinc laminar: la alternativa para la bulonería
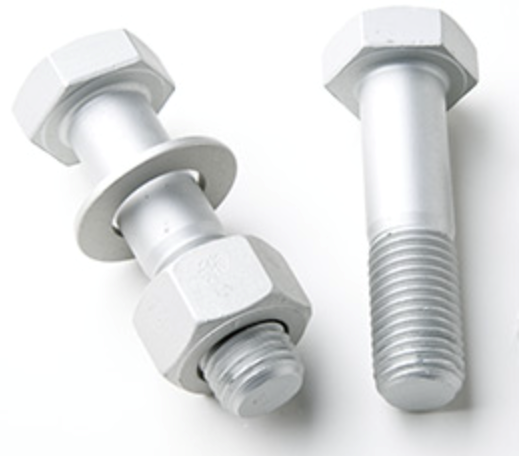
El zinc laminar se aplica por dip-spin: la pieza se sumerge en la solución y se centrifuga para distribuir el recubrimiento de forma uniforme. El espesor resultante es de entre 5 y 12 micrones — dentro de las tolerancias dimensionales de cualquier rosca estándar.
Sin repaso. Sin remoción de recubrimiento. Sin zonas desprotegidas desde el día uno.
Y en términos de protección anticorrosiva, el zinc laminar LAURENTCOAT® alcanza hasta 1.000 horas en niebla salina según ASTM B117 — igual o superior al galvanizado en caliente en piezas de fijación.
| Característica | Galvanizado en Caliente | Zinc Laminar LAURENTCOAT® |
| Espesor de recubrimiento | 45–85 micrones | 5–12 micrones |
| Compatible con tolerancias de rosca | No — requiere repaso | Sí — sin repaso |
| Remoción de recubrimiento al ensamblar | Sí | No |
| Resistencia en niebla salina (ASTM B117) | 500–700 hs | Hasta 1.000 hs |
| Aplicación recomendada | Estructuras, perfiles, vigas | Bulonería, tornillos, tuercas, herrajes |
Galvanizado y zinc laminar no compiten — se complementan
La especificación correcta no es elegir uno sobre el otro. Es entender qué hace bien cada tratamiento y aplicarlo donde corresponde.
- Galvanizado en caliente para la estructura: vigas, columnas, perfiles
- Zinc laminar para la bulonería: tornillos, tuercas, espárragos, herrajes de fijación
Cada tratamiento en su lugar. Protección completa del sistema. Sin operaciones adicionales ni zonas débiles en el ensamble final.
En CHOUSA llevamos más de 65 años aplicando tratamientos superficiales para la industria.
Si estás especificando bulonería para una estructura galvanizada y querés evaluar su tratamiento, podés contactar a nuestro equipo técnico en info@chousa.com.ar.