En este artículo:
- Piezas estampadas en la industria automotriz: dónde aparecen en una pick-up
- ¿Qué problemas de corrosión resuelve el zincado electrolítico en piezas estampadas?
- Cómo especificar el zincado electrolítico en piezas estampadas: factores clave
- Chousa en la industria automotriz Argentina
Argentina es el cuarto productor mundial de pick-ups. Detrás de cada vehículo que sale de las plantas de Zárate, General Pacheco y Córdoba hay una cadena de proveedores que fabrica miles de componentes metálicos con estándares de calidad de clase mundial.
Uno de los tratamientos superficiales más utilizados en esa cadena es el zincado electrolítico para piezas estampadas. En este artículo explicamos cómo funciona, qué protección ofrece y cómo especificarlo correctamente según la aplicación.
Piezas estampadas en la industria automotriz: dónde aparecen en una pick-up
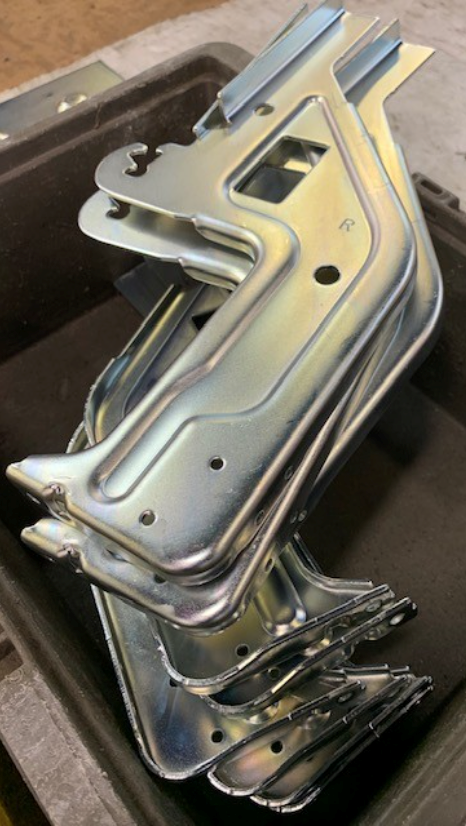
En una pick-up, las piezas estampadas están presentes en prácticamente todos los sistemas: carrocería, chasis, frenos, suspensión y escape.
Cada una trabaja en condiciones distintas. Una pick-up puede pasar del asfalto urbano al barro del campo en el mismo día, exponiendo sus componentes metálicos a ambientes muy agresivos:
Humedad y agua — lluvia, charcos, lavado frecuente
Sales y agroquímicos — fertilizantes y productos fitosanitarios en operación rural
Polvo y partículas abrasivas — caminos de tierra y zonas rurales
Calor extremo — componentes cercanos al motor y al escape
Sales de deshielo — rutas y ciudades con sal vial en invierno
En esas condiciones, una pieza estampada sin el recubrimiento anticorrosivo adecuado comienza a corroerse mucho antes de lo esperado.
¿Qué problemas de corrosión resuelve el zincado electrolítico en piezas estampadas?
Las piezas estampadas de acero sin tratamiento superficial son vulnerables a la corrosión desde el momento en que entran en contacto con la humedad del ambiente. El zincado electrolítico resuelve ese problema de forma eficiente y económica.
1. Protección contra la corrosión
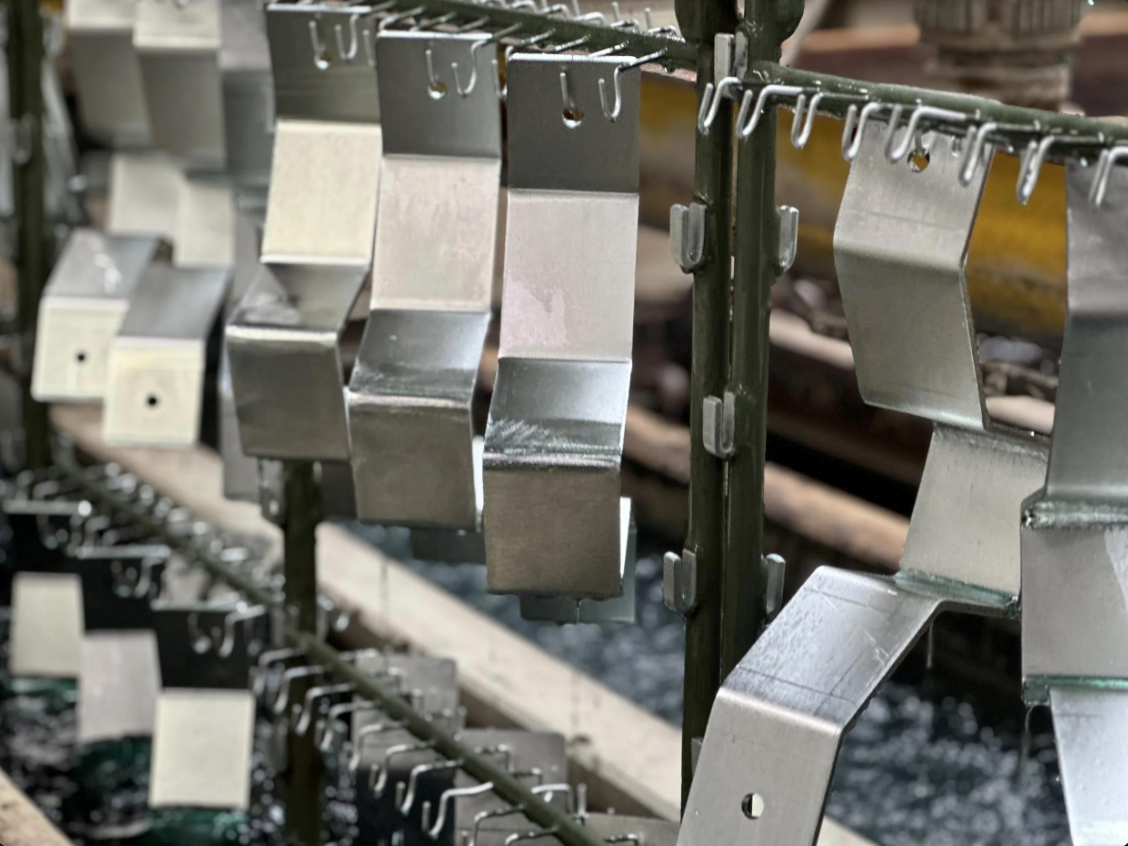
El zincado electrolítico deposita una capa de zinc sobre la superficie del acero que actúa como barrera física y como ánodo de sacrificio — el zinc se corroe preferentemente para proteger el acero subyacente. Dependiendo del espesor aplicado y del tipo de pasivado, puede alcanzar entre 72 y 240 horas de resistencia en ensayos de niebla salina (ASTM B117).
2. Compatibilidad con geometrías complejas
Las piezas estampadas automotrices tienen bordes, dobleces, perforaciones y cambios de sección que desafían a muchos procesos de recubrimiento. El zincado electrolítico en rack o en barril permite cubrir estas geometrías de forma controlada, ajustando los parámetros del proceso para garantizar cobertura en todas las zonas de la pieza.
3. Acabado superficial uniforme
El zincado electrolítico produce un acabado liso, uniforme y visualmente atractivo. En aplicaciones donde la estética importa ese acabado es un diferencial importante.
4. Eficiencia para grandes volúmenes
La industria automotriz produce millones de piezas por año. El zincado electrolítico es un proceso continuo y altamente automatizable, lo que lo hace ideal para abastecer líneas de producción de alto volumen con tiempos de entrega ajustados.
5. Compatibilidad con distintos pasivados
Dependiendo del nivel de protección requerido, el zincado electrolítico para piezas estampadas puede combinarse con diferentes pasivados:
| PASIVADO | COLOR | RESISTENCIA APROXIMADA (NSS) |
| Transparente | Azulado | 72 hs |
| Amarillo (trivalente) | Iridiscente | 96-120 hs |
| Negro | Negro | 96-120 hs |
| Sellador adicional | Variable | Hasta 240 hs |
Cómo especificar el zincado electrolítico en piezas estampadas: factores clave
Una especificación correcta de zincado electrolítico para piezas estampadas automotrices debe considerar varios factores:
1. Geometría de la pieza
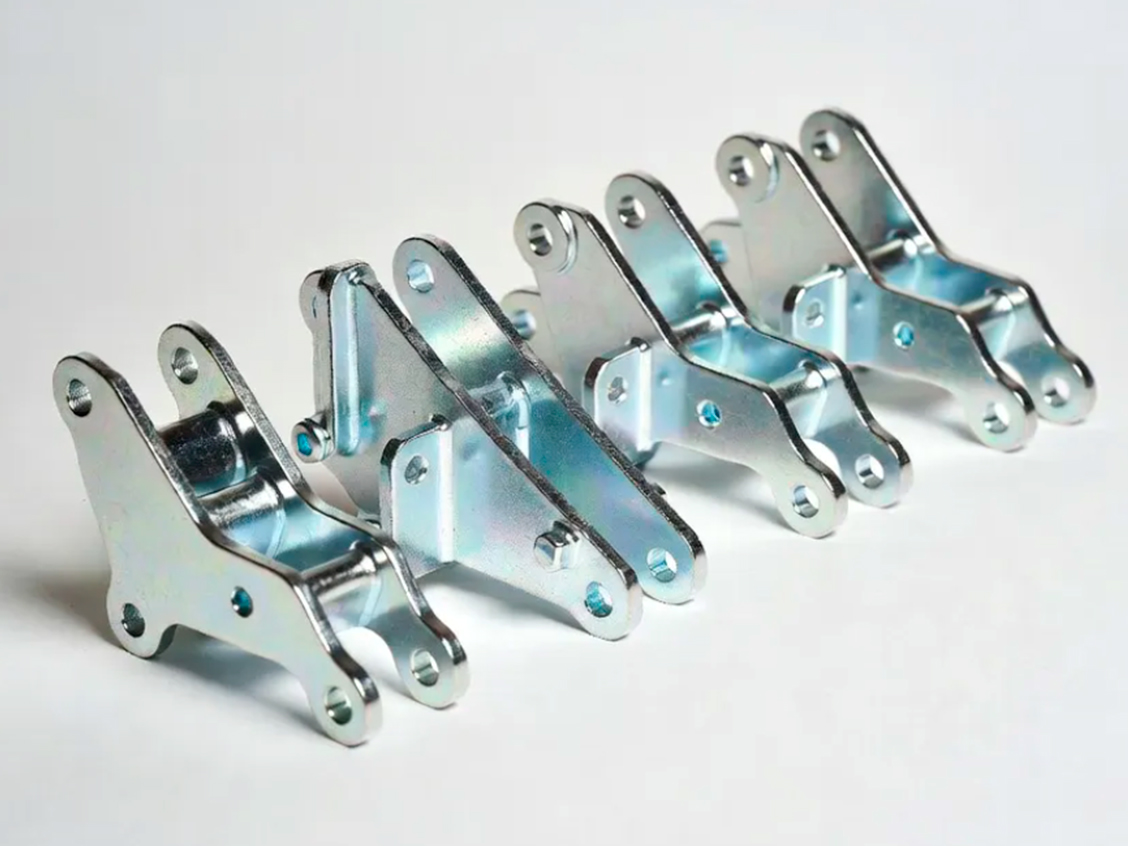
Las piezas con cavidades profundas, bordes cerrados o geometrías muy complejas pueden presentar zonas de difícil acceso donde el espesor de zinc es menor. El proceso — rack o barril — y los parámetros del baño deben ajustarse según la geometría de cada pieza estampada.
2. Espesor requerido
La norma ASTM B633 establece diferentes clases de espesor de zincado electrolítico según el ambiente de servicio:
| CLASE | ESPESOR MÍNIMO | AMBIENTE TÍPICO |
| Fe/Zn 5 | 5 micrones | Interior, baja exposición |
| Fe/Zn 8 | 8 micrones | Exposición moderada |
| Fe/Zn 12 | 12 micrones | Exposición severa |
| Fe/Zn 25 | 25 micrones | Muy severa |
3. Tipo de pasivado
El pasivado define el nivel de protección adicional sobre el zinc. En la industria automotriz Argentina, las especificaciones OEM de Toyota, Ford y Volkswagen definen el tipo de pasivado requerido según la ubicación de la pieza en el vehículo.
4. Resistencia a la corrosión requerida
El ambiente donde va a operar la pieza define las horas mínimas de resistencia en niebla salina.
5. Consideraciones sobre fragilización por hidrógeno
En piezas estampadas de alta dureza el proceso electrolítico puede introducir hidrógeno en el acero. Para estos casos, el deshidrogenado posterior al zincado electrolítico es un paso crítico que no puede omitirse.
Chousa en la industria automotriz Argentina
Chousa lleva más de 70 años desarrollando soluciones de tratamientos superficiales para la industria Argentina. La industria automotriz es uno de sus sectores de mayor trayectoria — desde proveedores de la cadena OEM hasta fabricantes del mercado de reposición.
¿Fabricás piezas estampadas para la industria automotriz y necesitás evaluar el zincado electrolítico correcto para tu aplicación?
Nos podés contactar a info@chousa.com.ar y ponerte en contacto con nuestro equipo técnico.